Le film stratifié en tissu AL/fibre de verre est un film avec des performances de coût très élevé...
See Details
FR

Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Qu'est-ce que le film stratifié AL/non tissé exactement et pourquoi est-il utilisé dans tant d'industries ?
Qu'est-ce que le film stratifié AL/non tissé exactement et pourquoi est-il utilisé dans tant d'industries ?
Date:Jun 01, 2026
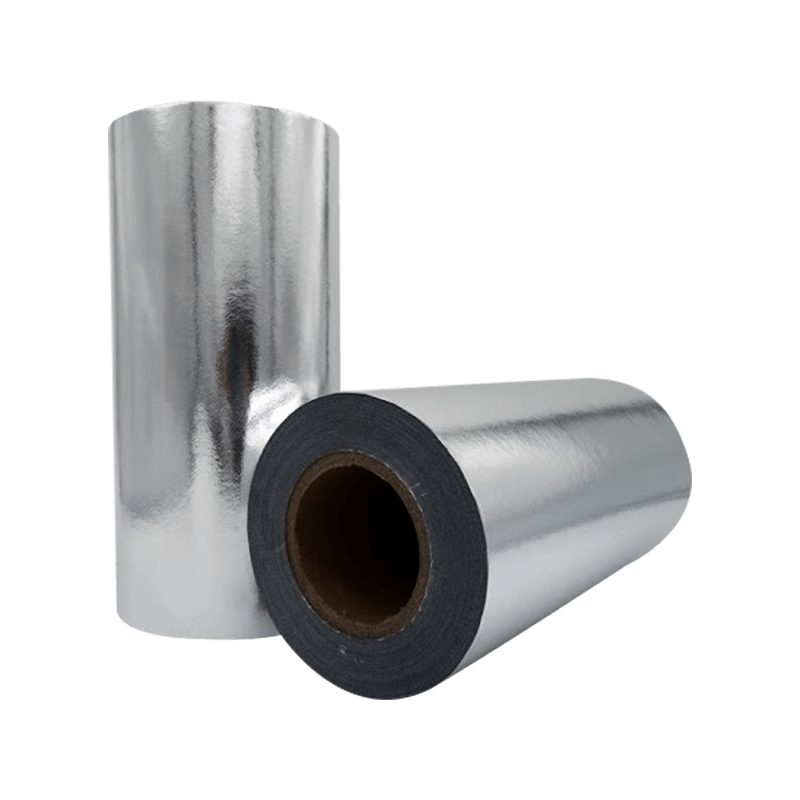
Film stratifié AL/tissu non tissé est un matériau composite formé en liant une couche de feuille d'aluminium à un substrat en tissu non tissé, produisant une feuille flexible qui combine les propriétés barrière et réfléchissantes de l'aluminium avec la résistance, la respirabilité et la stabilité dimensionnelle des textiles non tissés. Cette combinaison répond à une limitation fondamentale de chaque matériau individuel : la feuille d'aluminium à elle seule est sujette aux déchirures et à la formation de piqûres sous l'effet de contraintes mécaniques, tandis que les tissus non tissés n'offrent à eux seuls aucune protection significative contre l'humidité, les gaz ou la chaleur radiante. Ensemble, le stratifié atteint des niveaux de performance qu'aucun des deux composants ne peut atteindre indépendamment, c'est pourquoi le film stratifié AL/tissu non tissé est devenu un matériau standard dans les applications d'isolation, d'emballage, médicales et industrielles dans le monde entier.
Qu'est-ce qu'un film stratifié AL/non tissé ?
La désignation « AL » fait référence au composant de feuille d'aluminium - généralement une feuille d'aluminium commercialement pure, à trempe douce, dans des épaisseurs allant de 6 microns à 25 microns, en fonction des exigences de barrière et de flexibilité de l'application. Le composant du tissu non tissé est le plus souvent du polypropylène filé-lié (PP), du polyester filé-lié (PET) ou un composite filé-lacé, avec des grammages allant de 20 g/m² à 80 g/m² pour les constructions stratifiées standard. Les deux couches sont reliées par laminage adhésif, liaison thermique ou revêtement par extrusion, créant une feuille unifiée qui se comporte mécaniquement comme un textile tout en offrant l'imperméabilité de surface d'une feuille métallique.
Le stratifié peut être produit sous la forme d'une construction AL/non-tissé à deux couches ou sous la forme d'un composite multicouche incorporant des films supplémentaires, tels que du polyéthylène (PE) ou du polypropylène (PP), sur une ou les deux faces extérieures pour ajouter une thermoscellabilité, une résistance à l'humidité du côté du tissu ou une résistance supplémentaire à la perforation. Les constructions à trois couches combinant un film PE, une feuille d'aluminium et un tissu non tissé sont particulièrement courantes dans les applications de revêtement isolant et de pare-vapeur où la couche extérieure en PE offre une résistance aux intempéries et la face intérieure non tissée offre une stabilité dimensionnelle et une facilité d'application de l'adhésif lors de l'installation.
Le composite résultant se caractérise par un aspect et une main distinctement différents de chaque côté : la face en aluminium présente une surface métallique brillante et réfléchissante, tandis que la face non tissée a l'aspect doux, mat et texturé en fibres du tissu. Cette asymétrie est fonctionnellement importante : dans de nombreuses applications, la face en aluminium est orientée pour réfléchir la chaleur rayonnante ou fournir un pare-vapeur, tandis que la face non tissée est collée, collée ou cousue aux matériaux adjacents de l'assemblage.
Propriétés physiques et fonctionnelles clés
Le profil de performance du film stratifié AL/tissu non tissé est défini par la contribution combinée de ses composants en aluminium et non tissés. Comprendre ces propriétés individuellement et en combinaison explique pourquoi ce matériau est spécifié dans un si large éventail d'applications exigeantes.
Performance de la barrière
La feuille d'aluminium d'une épaisseur supérieure à environ 9 microns offre une barrière presque parfaite à la vapeur d'eau, à l'oxygène, à la lumière et aux composés aromatiques — atteignant des taux de transmission de vapeur d'eau (WVTR) inférieurs à 0,01 g/m²/jour et des taux de transmission d'oxygène (OTR) effectivement à zéro dans des conditions de test standard. Ces valeurs de barrière sont parmi les plus élevées pouvant être atteintes sous forme de matériau flexible, dépassant de plusieurs ordres de grandeur les films métallisés (qui déposent seulement 40 à 80 nm de vapeur d'aluminium sur un substrat polymère). Le support non tissé préserve cette performance de barrière lors de manipulations mécaniques en empêchant la feuille de se froisser et de développer des trous d'épingle, qui constituent le principal mode de défaillance dans les applications de feuilles d'aluminium sans support.
Réflectivité et résistance thermique
Les surfaces en aluminium brillant réfléchissent 95 % à 97 % de la chaleur radiante incidente, faisant du stratifié AL/non-tissé une barrière radiante efficace lorsque la face en aluminium est orientée vers la source de chaleur avec un entrefer d'au moins 19 mm sur le côté réfléchissant. Dans les applications d'isolation des bâtiments, cette réflectivité radiante est le principal mécanisme de performance thermique : le matériau ne fonctionne pas comme un isolant en vrac comme le font les nattes de fibre de verre ou les panneaux de mousse, mais réduit plutôt le gain ou la perte de chaleur à travers les toits, les murs et les sols en réfléchissant le rayonnement infrarouge à ondes longues plutôt qu'en l'absorbant. Le support non tissé n'affecte pas de manière significative la réflectivité tant que la surface en aluminium reste propre et intacte.
Résistance mécanique et résistance à la déchirure
La résistance à la traction et à la déchirure des stratifiés AL/non-tissés est principalement déterminée par le composant non-tissé. Les non-tissés Spunbond PP avec un grammage de 40 à 60 g/m² offrent des résistances à la traction de 150 à 300 N/5 cm dans le sens machine et de 100 à 250 N/5 cm dans le sens transversal, avec un allongement à la rupture de 40 % à 80 %. Cela donne au stratifié suffisamment de ductilité pour s'adapter aux surfaces inégales lors de l'installation sans se déchirer, tandis que la face en aluminium apporte une rigidité qui résiste à l'affaissement ou à la déformation sous son propre poids sur les distances de portée rencontrées dans les applications d'enveloppement de bâtiment ou d'isolation de conduits. Les valeurs de résistance à la déchirure d'Elmendorf pour les constructions AL/non tissées typiques vont de 800 mN à 2 500 mN, ce qui est adéquat pour les processus d'installation mécanique, notamment l'agrafage, le clouage et la fixation par ruban.
Un aperçu comparatif des principales plages de propriétés des constructions standard de films stratifiés AL/non tissés est présenté ci-dessous :
| Propriété | Valeur/plage typique | Norme d'essai |
|---|---|---|
| Poids de base total | 60-180 g/m² | OIN 536 |
| WVTR (38 °C / 90 % HR) | < 0,02 g/m²/jour | ASTM E96 |
| Réflectivité solaire (face AL) | 95 % à 97 % | ASTMC1371 |
| Résistance à la traction (MD) | 150-350 N/5 cm | OIN 1924 |
| Émissivité (face AL) | 0,03 à 0,05 | ASTMC1371 |
| Plage de température de fonctionnement | −40°C à 120°C | Spécification du fabricant |
Applications principales dans tous les secteurs
La combinaison de propriétés du film stratifié AL/non tissé – performances de barrière élevées, réflectivité radiante, durabilité mécanique et flexibilité légère – le positionne comme un matériau fonctionnel dans un éventail remarquablement large d’industries. Chaque application exploite un sous-ensemble spécifique de ces propriétés dans un contexte opérationnel différent.
- Parement d’isolation du bâtiment : Le stratifié AL/non tissé est le matériau de revêtement standard sur les nattes de fibre de verre, les rouleaux de laine minérale et les produits isolants en panneaux de mousse utilisés dans les murs, les toits et les sols. La face en aluminium reflète la chaleur rayonnante et agit comme un pare-vapeur, tandis que le support non tissé adhère de manière adhésive au noyau isolant et offre une résistance à la déchirure lors de l'installation de la coupe et de l'agrafage. Les revêtements FSK (foil-scrim-kraft) représentent une variante de cette construction dans laquelle un canevas de verre de renforcement est incorporé entre l'aluminium et un support en papier kraft pour une résistance accrue à la déchirure dans les applications d'isolation de conduits.
- Enveloppe et revêtement de conduit CVC : Les systèmes d'isolation de conduits flexibles utilisent un stratifié AL/non tissé comme enveloppe extérieure pare-vapeur, protégeant la couche isolante en laine minérale ou en fibre de verre de l'infiltration d'humidité et fournissant une surface extérieure nettoyable et durable. La face en aluminium résiste à la formation de condensation sur les surfaces des conduits dans les environnements humides, et le substrat non tissé s'adapte aux flexions répétées qui se produisent lors de l'installation du système de conduits sans délaminage.
- Emballages flexibles pour produits alimentaires et pharmaceutiques : Les stratifiés multicouches incorporant une feuille d'aluminium liée à des substrats en non-tissé ou en tissu tissé sont utilisés dans les sachets autoclaves, les sachets stand-up et les couvercles de blisters où la combinaison de performances de barrière, de résistance à la perforation et de thermoscellabilité (fournie par une couche intérieure en PE ou PP) est requise. Le composant non tissé offre une intégrité structurelle qui empêche la perforation du film lors du remplissage, du scellage et de la distribution.
- Vêtements de protection et couvertures thermiques d'urgence : Les stratifiés légers AL/non-tissés sont utilisés dans les combinaisons de protection jetables, les couvertures de survie d'urgence et les vêtements de protection contre la chaleur radiante pour les travailleurs industriels. La face en aluminium reflète le rayonnement infrarouge émis par le corps dans les applications de couverture de survie, réduisant ainsi les pertes de chaleur dans les scénarios de risque d'hypothermie. Le substrat non tissé offre la résistance au drapé et à la déchirure nécessaire aux produits portables, ainsi qu'une respirabilité suffisante pour empêcher une accumulation excessive d'humidité lors des applications sur vêtements.
- Couvertures agricoles et horticoles : Des couvre-sols réfléchissants AL/non-tissés et des films de protection des cultures sont utilisés pour gérer la température du sol, supprimer la croissance des mauvaises herbes et réfléchir le rayonnement photosynthétiquement actif vers le haut dans le couvert végétal. Le substrat non tissé offre une porosité suffisante pour les échanges gazeux et la pénétration de l'eau, tandis que la face en aluminium gère la charge thermique solaire à la surface du sol.
- Blindage thermique automobile : Les boucliers thermiques sous le capot et le soubassement des véhicules utilisent des stratifiés AL/non-tissés pour protéger les composants sensibles à la température du système d'échappement et de la chaleur rayonnante du moteur. La combinaison de réflectivité, de légèreté et de flexibilité permet à ces boucliers d'être formés selon des géométries complexes lors de l'assemblage du véhicule.
Comment le film stratifié AL/non tissé est fabriqué
La fabrication d'un film stratifié AL/non tissé est un processus de conversion qui lie une feuille d'aluminium préproduite et des rouleaux de tissu non tissé en un composite unifié en utilisant l'une des trois technologies de liaison principales : laminage adhésif sec, laminage adhésif humide ou laminage par extrusion. Le choix de la méthode de liaison dépend de la force de liaison requise, de la plage de température d'utilisation finale, de la nécessité d'un traitement sans solvant et des exigences de vitesse de production.
Stratification adhésive sèche
Dans le laminage adhésif sec — la méthode la plus largement utilisée pour les constructions AL/non tissées — un adhésif à base de solvant ou à base d'eau est appliqué sur la surface de la feuille d'aluminium à l'aide d'une tête d'enduction par gravure ou par virgule, généralement à des poids de couche de 2 à 5 g/m² secs. La feuille enduite passe dans une étuve à 60°C à 100°C pour évaporer le solvant porteur ou l'eau, laissant une couche adhésive sèche et collante. La feuille d'aluminium et le tissu non tissé sont ensuite réunis sous pression de pincement dans une station de laminage, et le composite est enroulé sur un rouleau maître. Après une période de durcissement de 24 à 72 heures à température et humidité contrôlées — pendant laquelle l'adhésif atteint sa résistance réticulée finale — le rouleau maître est refendu aux largeurs finies sur une station de refendage. Le laminage à sec produit des liaisons avec des résistances au pelage allant généralement de 1,5 à 4,0 N/15 mm, adéquates pour la plupart des applications d'isolation, d'emballage et de vêtements.
Stratification par extrusion
Le laminage par extrusion introduit un polymère fondu — le plus souvent du polyéthylène basse densité (LDPE) entre 280°C et 320°C — entre la feuille d'aluminium et les substrats en tissu non tissé lorsqu'ils convergent dans l'espacement d'un rouleau presseur et d'un rouleau refroidisseur. Le polymère fondu agit simultanément comme agent de liaison et comme couche fonctionnelle supplémentaire, contribuant à la thermoscellabilité ou à une meilleure résistance à l'humidité du stratifié fini. La stratification par extrusion est préférable lorsqu'une construction à trois couches PE/AL/non-tissé est requise, car elle produit le composite en un seul passage plutôt que de nécessiter des étapes de stratification séquentielles. Des vitesses de ligne de 150 à 400 mètres par minute sont possibles, ce qui fait du laminage par extrusion l'option à plus haut débit pour les stratifiés de gros volumes.
Paramètres de contrôle qualité dans la production de stratifiés
Une qualité constante du stratifié nécessite une surveillance continue de plusieurs paramètres de processus tout au long de la production. Les points de contrôle critiques comprennent :
- Uniformité du poids de la couche d'adhésif sur toute la largeur de la bande - des variations supérieures à ± 10 % produisent généralement une variation visible de la force d'adhérence dans le stratifié fini
- Pression de pincement et température au point de laminage : une pression insuffisante entraîne des zones non liées ; une température excessive peut endommager les substrats non tissés sensibles à la chaleur
- Contrôle de la tension de la bande lors du déroulement des deux substrats : un déséquilibre de tension entre la feuille d'aluminium et les bandes non tissées provoque des ondulations, des plis et des erreurs de repérage dans les constructions imprimées.
- Tests de résistance au pelage sur des échantillons prélevés à intervalles réguliers (généralement tous les 500 à 1 000 mètres de production) pour vérifier le durcissement de l'adhésif et l'intégrité de l'adhérence.
- Inspection des sténopés à l'aide de systèmes de détection par lumière transmise – essentielle pour les applications d'emballage pharmaceutique et alimentaire où les exigences d'intégrité de la barrière sont spécifiées à zéro trou d'épingle détectable par mètre carré
Les stratifiés finis sont généralement fournis sous forme de rouleaux sur des supports en papier ou en plastique, avec des largeurs de rouleaux de 500 mm à 2 000 mm et des longueurs de rouleaux de 500 m à 5 000 m en fonction du grammage de la construction. La refente aux largeurs spécifiées par le client est effectuée comme étape de conversion finale avant expédition, avec des tolérances dimensionnelles de ± 1 mm sur la largeur de fente standard pour la plupart des spécifications du convertisseur.
Sélection de la bonne construction de stratifié AL/non tissé pour votre application
Avec plusieurs types de substrats non tissés, épaisseurs de feuilles d'aluminium, méthodes de liaison et couches supplémentaires en option disponibles, la spécification de la construction stratifiée AL/non tissé appropriée nécessite de faire correspondre les paramètres du matériau aux exigences de l'application plutôt que de choisir par défaut un produit standard. Les considérations suivantes guident efficacement ce processus de sélection.
Pour les applications de parements isolants et d'enveloppement de bâtiments où la résistance à la déchirure lors de l'installation des agrafes est la principale exigence mécanique, un non-tissé PP spunbond à 40-50 g/m² combiné à une feuille d'aluminium de 9-12 microns via un laminage adhésif sec offre un équilibre optimal entre maniabilité et performance de barrière à un coût économique. Lorsqu'une résistance à la déchirure plus élevée est nécessaire, comme dans l'isolation de conduits commerciaux ou les pare-vapeur pour vide sanitaire, une construction renforcée par un canevas ou un non-tissé plus épais à 60-80 g/m² est la voie de mise à niveau appropriée.
Pour les applications d'emballage flexible nécessitant des joints hermétiques, une construction à trois couches avec une couche intérieure thermoscellable en PE ou CPP est nécessaire, et l'épaisseur de la feuille d'aluminium doit être spécifiée à un minimum de 9 microns pour garantir des performances de barrière sans piqûres après les contraintes de flexion liées au remplissage et au scellage du sachet. Pour les applications de vêtements de protection et de couvertures d'urgence où le poids et le drapé de l'emballage sont primordiaux, une feuille d'aluminium plus fine de 6 à 7 microns combinée à un non-tissé filé-lié léger de 20 à 30 g/m² minimise le grammage total tout en conservant la réflectivité et les performances de barrière essentielles au fonctionnement du produit.
Articles recommandés
Produits associés
-
-
Le film stratifié AL/non tissé est un matériau composite rentable qui intègre les propriétés barr...
See Details -
Le film de tissu à mailles en PVC renforcé est un matériau composite fabriqué en laminant un film...
See Details -
La feuille d'aluminium ultra-mince 8011-O, en alliage Al-Fe-Si, contient une petite quantité...
See Details -
AL/PET Laminate Film is a high-performance composite film combining the metallic barrier of alumi...
See Details -
Le film stratifié AL/PET est un film composite haute performance combinant la barrière métallique...
See Details

