Le film PET de transfert thermique, grâce au matériau de film utilisé dans la technologie de tran...
See Details
FR

Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Le film stratifié PET/PE est-il le bon choix pour vos besoins d’emballage ?
Le film stratifié PET/PE est-il le bon choix pour vos besoins d’emballage ?
Date:Apr 22, 2026
Qu'est-ce qu'un film stratifié PET/PE ?
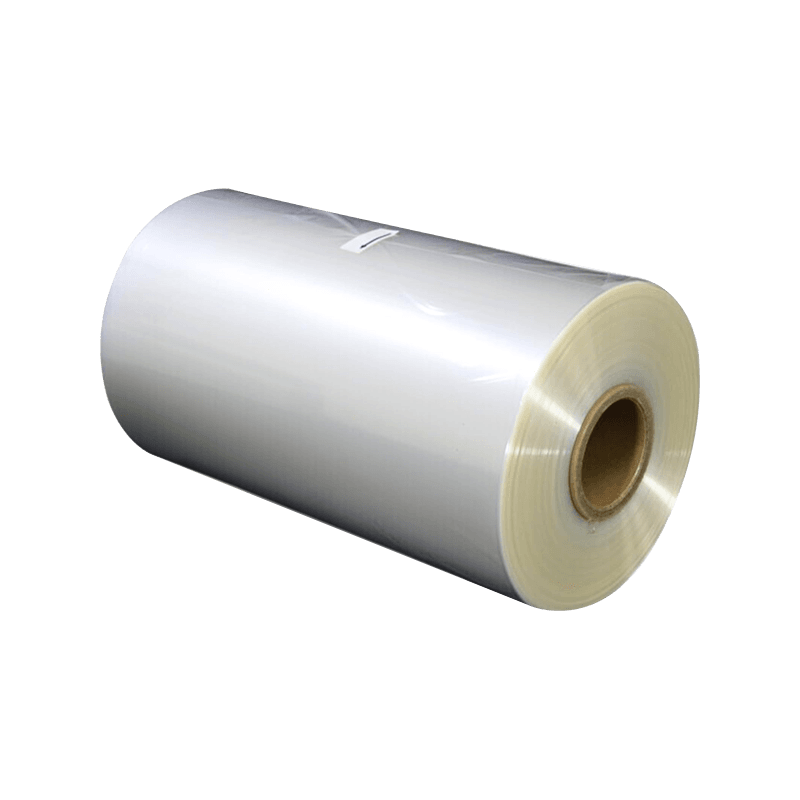
Film stratifié PET/PE est un matériau d'emballage composite à deux couches fabriqué en liant du polyéthylène téréphtalate (PET) et du polyéthylène (PE) ensemble par un processus de laminage. La couche PET sert de surface extérieure, offrant une excellente rigidité, clarté et imprimabilité, tandis que la couche PE agit comme scellant intérieur, offrant une thermoscellabilité et une résistance à l'humidité. Ensemble, ces deux matériaux créent un film polyvalent largement utilisé dans les secteurs de l’emballage alimentaire, pharmaceutique et industriel.
La combinaison n’est pas accidentelle : chaque couche apporte des propriétés qui manquent à l’autre. Le PET seul est trop rigide et difficile à thermosceller ; Le PE à lui seul n’a pas la résistance mécanique et la résistance aux températures élevées nécessaires aux lignes d’emballage modernes. Une fois laminé, le film obtenu atteint un équilibre de performances qu'aucun des deux matériaux ne pourrait atteindre seul.
Propriétés structurelles clés du film stratifié PET/PE
Comprendre la structure du film stratifié PET/PE permet d’expliquer pourquoi il fonctionne si bien dans des environnements exigeants. La construction typique implique un film PET de 12 microns lié à un film PE de 50 à 80 microns, bien que des épaisseurs personnalisées soient disponibles en fonction des exigences de l'application. Le collage est réalisé par laminage à sec à l'aide d'adhésifs ou par laminage par extrusion en fonction de l'échelle de production et des besoins de l'utilisation finale.
Caractéristiques de la couche PET
- Haute résistance à la traction et stabilité dimensionnelle
- Excellente clarté optique pour la visibilité du produit
- Bonne résistance à la chaleur jusqu'à 150°C
- Surface supérieure pour une impression haute résolution
- Résistance chimique aux huiles et solvants
Caractéristiques de la couche PE
- Faible température d'initiation du thermoscellage (généralement 110-130°C)
- Barrière efficace contre la transmission de la vapeur d'eau
- Flexible et résistant aux chocs à basse température
- Qualités alimentaires disponibles (conformes FDA/UE)
- Compatible avec les machines Form-Fill-Seal (FFS)
Comparaison des performances : PET/PE par rapport aux autres stratifiés courants
Pour comprendre où se situe le film stratifié PET/PE dans un paysage plus large, il est utile de le comparer directement à d’autres structures stratifiées largement utilisées. Chaque structure présente des compromis en termes de coût, de performances de barrière et d'adéquation à l'application.
| Structure du film | Barrière contre l'humidité | Barrière d'oxygène | Thermoscellabilité | Niveau de coût |
| PET/PE | Bien | Modéré | Excellent | Faible à moyen |
| PET/AL/PE | Excellent | Excellent | Excellent | Élevé |
| BOPP/PE | Bien | Faible | Bien | Faible |
| Nylon/PE | Bien | Modéré | Excellent | Moyen à élevé |
Le PET/PE s'impose comme une solution rentable lorsque les exigences en matière de barrière à l'oxygène ne sont pas critiques, par exemple dans les collations sèches, les confiseries, les lingettes de soins personnels et les sachets à usage général. Lorsqu’il s’agit de produits sensibles à l’oxygène comme la charcuterie ou le café, une feuille d’aluminium ou une couche d’EVOH doit être ajoutée à la structure.
Principaux domaines d'application du film stratifié PET/PE
La polyvalence du film stratifié PET/PE en a fait un incontournable de l’emballage dans de nombreuses industries. Ses attributs de performance correspondent bien aux exigences des lignes d'emballage automatisées et aux besoins de présentation en rayon dans les environnements de vente au détail.
Emballage d'aliments et de boissons
Le film stratifié PET/PE est largement utilisé dans l'emballage alimentaire de produits tels que les biscuits, les fruits secs, les nouilles, les aliments surgelés et les produits laitiers. La couche externe en PET permet une impression vive et nette pour le marquage, tandis que la couche interne en PE assure un thermoscellage fiable pour conserver la fraîcheur. Le film est également utilisé dans les applications de couvercles pour plateaux et gobelets, où la couche PE adhère proprement aux récipients en polypropylène ou à base de PE.
Emballage pharmaceutique et médical
Dans les emballages pharmaceutiques, le film stratifié PET/PE est utilisé pour les applications d'operculage de blisters, de sachets et de pochettes où la protection du produit contre l'humidité est essentielle. Des résines PE de qualité médicale conformes aux normes USP et ISO sont utilisées pour garantir la compatibilité avec les médicaments et les dispositifs médicaux. La clarté de la couche PET permet également une inspection visuelle facile du contenu sans ouvrir l'emballage.
Produits de soins personnels et ménagers
Les lingettes humides, les masques pour le visage, les sachets de shampoing et les sachets de détergent utilisent généralement un film stratifié PET/PE. La résistance du film au contenu liquide et sa capacité à former des joints solides et étanches le rendent idéal pour les sachets contenant du liquide ou du gel à usage unique. La surface PET imprimable prend également en charge des graphiques de haute qualité qui sont essentiels dans les environnements de vente au détail compétitifs.
Applications industrielles et agricoles
Au-delà de l'emballage grand public, le film stratifié PET/PE est utilisé dans les sacs de semences agricoles, les doublures d'engrais et l'emballage de composants industriels. Dans ces cas, la durabilité et la résistance à la perforation de la structure combinée du film sont prioritaires sur l’esthétique. Des calibres PE plus lourds (100 microns ou plus) peuvent être utilisés pour répondre aux exigences mécaniques d’une utilisation industrielle.
Comment sélectionner la bonne spécification de film stratifié PET/PE
Choisir la bonne spécification de film stratifié PET/PE implique d’évaluer plusieurs paramètres techniques et commerciaux. Une inadéquation entre les spécifications du film et les exigences de l'application entraîne des défaillances des joints, une mauvaise durée de conservation ou des coûts supplémentaires inutiles.
- Épaisseur totale du film : Les constructions courantes vont de 62 microns (12 PET 50 PE) à 100 microns (12 PET 88 PE). Les applications plus lourdes nécessitent des couches de PE plus épaisses pour plus de solidité et de résistance à la perforation.
- Type de résine PE : Le LDPE offre une meilleure flexibilité et une température de scellage plus basse ; Le LLDPE offre une résistance améliorée à la traction et à la déchirure. Choisissez selon que la flexibilité ou la robustesse est la priorité.
- Traitement de surface : Les surfaces PET traitées Corona sont standard pour l'adhésion des encres et des adhésifs. Confirmez que le niveau de traitement (dyne/cm) correspond aux exigences de votre processus d'impression.
- Type d'adhésif : Les adhésifs à base de solvant, sans solvant et à base d'eau affectent chacun la force d'adhésion, le coût et la conformité au contact alimentaire. Les adhésifs sans solvant sont de plus en plus préférés pour des raisons de durabilité.
- Exigences de conformité : Confirmez si les réglementations FDA 21 CFR, EU 10/2011 ou d'autres réglementations relatives au contact alimentaire s'appliquent à votre marché et que le fournisseur de film fournit la documentation appropriée.
- Dimensions du rouleau : Adaptez la largeur du rouleau et le diamètre du mandrin aux spécifications de votre machine d’emballage pour éviter des ajustements de ligne coûteux.
Considérations en matière de durabilité pour les films stratifiés PET/PE
L’un des défis connus des films stratifiés PET/PE – et des stratifiés multimatériaux en général – est la recyclabilité. Le PET et le PE étant des polymères chimiquement différents, les flux de recyclage mécanique conventionnels ne peuvent pas les traiter ensemble efficacement. Cela a conduit l’industrie à mener d’importantes recherches sur des approches alternatives.
Plusieurs directions sont activement explorées et adoptées par les fabricants et les propriétaires de marques. Les structures monomatériaux, telles que les stratifiés entièrement en PE (utilisant des films PE à haute barrière) ou les stratifiés entièrement en PET, gagnent du terrain en tant qu'alternatives recyclables. Cependant, ceux-ci s’accompagnent souvent de compromis en termes de performances ou de coûts que le PET/PE gère actuellement plus efficacement.
Certains fournisseurs proposent désormais des laminés PET/PE avec un contenu recyclé certifié (rPET ou rPE), ce qui réduit l'empreinte carbone du film sans altérer ses performances fonctionnelles. De plus, les technologies de recyclage chimique progressent, offrant une voie potentielle aux stratifiés à base de polymères mixtes pour réintégrer les flux de matériaux à l'avenir. Les marques évaluant les films stratifiés PET/PE devraient évaluer ces options dans le contexte de leurs engagements en matière de développement durable et des exigences réglementaires régionales sur la recyclabilité des emballages.
Conseils de traitement et de manipulation du film stratifié PET/PE
Pour obtenir des résultats optimaux avec les films stratifiés PET/PE en production, il existe des directives pratiques que les technologues de l'emballage et les opérateurs de ligne doivent suivre systématiquement.
- Paramètres de thermoscellage : Réglez la température de la barre de soudure entre 120 et 160 °C en fonction de la qualité du PE et du temps de séjour. Validez toujours l’intégrité du joint avec des tests de résistance au pelage lors du démarrage et des changements de quart de travail.
- Conditions de stockage : Conservez les rouleaux dans un environnement frais et sec, à l'abri de la lumière directe du soleil et à une humidité relative inférieure à 60 %. Évitez de stocker à proximité de solvants ou de produits chimiques à forte odeur qui pourraient migrer dans le film.
- Contrôle des tensions : Maintenez une tension constante de la bande pour éviter la déformation du film pendant l'impression ou le formage. Le faible allongement du PET le rend moins indulgent que les films plus souples sur des systèmes de déroulement mal calibrés.
- Orientation d'impression : Imprimez toujours sur la face PET. L’application d’encres ou de revêtements sur le côté PE risque de provoquer un défaut d’adhésion et une contamination des surfaces en contact avec les aliments.
- Temps de durcissement après stratification : Attendez 24 à 48 heures de vieillissement après la stratification avant de refendre ou d'imprimer pour permettre à l'adhésif de durcir complètement et de développer la force d'adhérence.
Le respect de ces directives réduit les déchets, améliore l'efficacité de la ligne et garantit que l'emballage fini fonctionne comme prévu tout au long de sa durée de conservation, du remplissage et du scellage à l'affichage au détail et à l'utilisation par le consommateur.
Articles recommandés
Produits associés
-
-
AL/PET Laminate Film is a high-performance composite film combining the metallic barrier of alumi...
See Details -
Le film triplex PET renforcé AL Scrim est un stratifié industriel composé d'une feuille d&#x...
See Details -
Le film PET thermoscellable est différent du film PET traditionnel. Tout en conservant les excell...
See Details -
Le film rétractable PET est réputé pour sa transparence exceptionnelle, sa haute résistance à la ...
See Details -
Cette structure avancée à trois couches intègre les propriétés barrières et réfléchissantes de la...
See Details

