Cette structure avancée à trois couches intègre les propriétés barrières et réfléchissantes de la...
See Details
FR

Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Pourquoi le film triplex PET/AL/PE est-il utilisé pour les emballages à haute barrière ?
Pourquoi le film triplex PET/AL/PE est-il utilisé pour les emballages à haute barrière ?
Date:Apr 22, 2026
Qu'est-ce qu'un film triplex PET/AL/PE ?
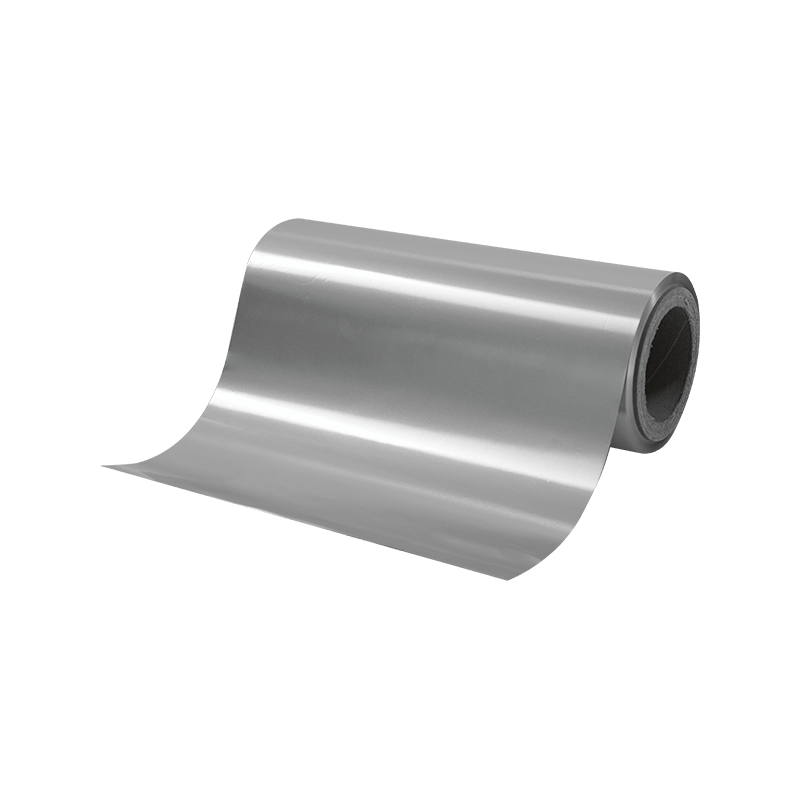
Le film triplex PET/AL/PE est un matériau d'emballage stratifié à trois couches qui combine du polyéthylène téréphtalate (PET), une feuille d'aluminium (AL) et du polyéthylène (PE) en une structure unique et unifiée. Chaque couche est collée à l'aide d'un laminage adhésif, à base de solvant ou sans solvant, pour produire un film offrant des performances qu'aucun matériau ne pourrait atteindre seul. La couche PET forme la surface extérieure imprimable, la feuille d'aluminium constitue une barrière absolue contre la lumière, l'oxygène et l'humidité, et la couche intérieure en PE permet le thermoscellage pour former des pochettes, des sachets et des plateaux scellés.
Cette construction triplex est l’une des structures stratifiées les plus largement spécifiées dans l’industrie mondiale de l’emballage. Il s'agit du choix par défaut lorsque la protection des produits n'est pas négociable, en particulier pour les produits sensibles à l'oxygène, aux rayons UV ou à l'humidité lors d'un stockage prolongé en rayon. Ses performances physiques et chimiques en font un outil fiable dans les emballages alimentaires, pharmaceutiques, agricoles et industriels.
Structure et fonction couche par couche
Comprendre comment chaque couche contribue à la performance globale de Film triplex PET/AL/PE est essentiel pour prendre des décisions éclairées en matière d’approvisionnement et de conception. La construction standard utilise du PET de 12 microns, une feuille d'aluminium de 7 à 9 microns et du PE de 50 à 80 microns, bien que les épaisseurs varient en fonction des exigences de l'application.
Couche extérieure en PET
La couche PET agit comme l’épine dorsale structurelle de la surface extérieure. Il offre une résistance élevée à la traction, une stabilité dimensionnelle et une surface lisse et réceptive pour l’impression hélio ou flexographique. Le PET résiste à des températures allant jusqu'à 150°C, ce qui le rend compatible avec les lignes d'impression à grande vitesse et les applications en cornue. Sa clarté optique avant le laminage de l'aluminium permet également un contrôle qualité pendant le processus de laminage lui-même.
Couche intermédiaire en papier d'aluminium
La couche de papier d’aluminium est la caractéristique déterminante de cette structure triplex. Même à des épaisseurs aussi faibles que 7 microns, la feuille d'aluminium atteint des taux de transmission proches de zéro pour l'oxygène (OTR) et la vapeur d'eau (WVTR), surpassant tous les films barrières à base de polymères. Il offre également une opacité totale à la lumière, ce qui est essentiel pour protéger les produits photodégradables tels que les vitamines, les huiles essentielles et les produits pharmaceutiques sensibles à la lumière. La couche d’aluminium apporte également une esthétique métallique haut de gamme très appréciée dans les emballages de vente au détail.
Couche d'étanchéité intérieure en PE
La couche PE la plus interne est responsable du thermoscellage et du contact direct avec les aliments ou les produits. Le LDPE est le plus couramment utilisé pour sa faible température d’initiation du scellage (110-130°C) et son excellente flexibilité. Le LLDPE est sélectionné lorsqu'une plus grande ténacité et résistance à la perforation sont nécessaires, comme dans les sachets cornues ou les sachets robustes. Les qualités de PE pour contact alimentaire sont conformes aux réglementations FDA 21 CFR et EU 10/2011, garantissant une utilisation sûre dans les emballages alimentaires et pharmaceutiques directs.
Performance des barrières : comparaison entre PET/AL/PE
La performance barrière est la principale raison pour laquelle le film triplex PET/AL/PE est préféré aux stratifiés à deux couches plus simples. Le noyau en feuille d'aluminium offre une protection absolue dans toutes les catégories de barrières critiques, plaçant ce film dans une classe supérieure aux alternatives qui reposent uniquement sur des revêtements métallisés ou des couches d'EVOH.
| Structure du film | Barrière d'oxygène | Barrière contre l'humidité | Barrière lumineuse | Potentiel de durée de conservation |
| PET/AL/PE | Excellent | Excellent | Terminé | 12 à 36 mois |
| PET/PE | Modéré | Bien | Aucun | 3 à 6 mois |
| BOPP/PE | Faible | Bien | Aucun | 2 à 4 mois |
| PET/EVOH/PE | Très bien | Bien | Aucun | 6 à 12 mois |
| PET/PE métallisé | Bien | Bien | Partielle | 6 à 9 mois |
Les données ci-dessus montrent clairement que le film triplex PET/AL/PE appartient à une catégorie à part en termes de complétude de barrière. Bien que le PET/EVOH/PE se rapproche de ses performances de barrière à l’oxygène, il ne parvient pas à bloquer la lumière – un facteur souvent négligé mais critique pour de nombreux produits sensibles. Lorsqu’une protection totale est nécessaire, aucune alternative commercialement viable ne correspond actuellement aux stratifiés à base de papier d’aluminium.
Domaines d'application principaux du film triplex PET/AL/PE
Les performances de barrière exceptionnelles du film triplex PET/AL/PE en font la spécification incontournable dans les industries où la dégradation des produits a des conséquences directes, que ce soit pour la sécurité alimentaire, l'efficacité des médicaments ou la viabilité agricole. Ses applications couvrent une gamme remarquablement large de types de produits et de formats d’emballage.
Emballage alimentaire
Le film triplex PET/AL/PE est le stratifié standard pour emballer le café, le thé, le lait en poudre, les soupes séchées, les épices et les plats prêts à manger. Dans ces catégories, la pénétration d’oxygène et d’humidité provoque directement le rancissement, l’agglutination, la perte de saveur et la croissance microbienne. La barrière absolue à l'oxygène et à l'humidité du film prolonge considérablement la durée de conservation – souvent de quelques semaines à 12 à 24 mois – sans avoir besoin de réfrigération ou de conservateurs. Des variantes de qualité cornue utilisant du CPP (polypropylène coulé) au lieu du PE sont utilisées pour les sachets traités thermiquement qui subissent une stérilisation à 121°C.
Emballage pharmaceutique
Dans l'industrie pharmaceutique, le film triplex PET/AL/PE est utilisé pour les films d'operculage des blisters, les emballages en bandes, les sachets à dose unitaire et les systèmes de sachets multicouches. La stabilité des médicaments est directement liée à l'exclusion de l'humidité et de l'oxygène, et les agences de réglementation, notamment la FDA et l'EMA, exigent des performances de barrière validées pour de nombreuses catégories de produits. La barrière lumineuse complète du film protège également les ingrédients actifs photosensibles, réduisant ainsi le besoin d'un emballage secondaire opaque. Les constructions de qualité pharmaceutique utilisent des adhésifs de haute pureté et des résines PE avec une documentation complète de conformité en matière de migration.
Produits chimiques agricoles et semences
Les sachets agrochimiques, les sachets de pesticides et les sacs de stockage de semences utilisent couramment un film triplex PET/AL/PE. Dans ces applications, la barrière en aluminium empêche l’humidité d’activer prématurément les composés chimiques, tout en empêchant également la transmission de vapeur qui pourrait entraîner une dégradation des matériaux d’emballage. La résistance structurelle de la construction triplex offre également la résistance à la perforation et à la déchirure nécessaire pour résister à une manipulation brutale dans les environnements de distribution sur le terrain.
Soins personnels et nutraceutiques
Les sachets de masques faciaux à usage unique, les sachets de vitamines et de suppléments et les packs d'échantillons de cosmétiques reposent sur un film triplex PET/AL/PE pour maintenir l'intégrité du produit. Les huiles, les ingrédients actifs et les formulations à base d’eau sont particulièrement sensibles à l’oxydation et à l’évaporation à travers des films barrières moindres. L’aspect métallique haut de gamme de la couche de papier d’aluminium ajoute également de la valeur perçue au produit – un facteur commercial important dans l’image de marque de soins personnels haut de gamme.
Guide de sélection des spécifications pour le film triplex PET/AL/PE
La sélection des spécifications correctes du film triplex PET/AL/PE nécessite une évaluation systématique du produit emballé, de la durée de conservation requise, du processus de remplissage et des exigences de conformité du marché final. Les paramètres suivants sont les points de décision les plus critiques.
- Jauge de feuille d'aluminium : La feuille de 7 microns offre une barrière économique adaptée à la plupart des produits secs et semi-humides. La feuille de 9 microns offre une plus grande résistance aux piqûres et aux fissures par flexion, recommandée pour les produits avec des poids de remplissage agressifs ou des chaînes de distribution étendues.
- Type et épaisseur du PE : Le LDPE (50 à 60 microns) convient aux applications de mise en sachet standard. Le LLDPE (60 à 80 microns) est préféré pour les produits nécessitant une résistance d'étanchéité plus élevée, une résistance à la perforation ou des températures d'étanchéité plus basses pour des vitesses de ligne plus rapides.
- Compatibilité des cornues : Le PE standard n'est pas sans danger pour les cornues. Pour les applications nécessitant une stérilisation au-dessus de 100 °C, spécifiez CPP comme couche d'étanchéité et confirmez que le système adhésif est adapté aux conditions d'autoclave.
- Épaisseur du PET : Le PET de 12 microns est standard. Pour les applications nécessitant une rigidité accrue, telles que les sachets debout ou les sachets à remplissage épais, le PET de 15 ou 23 microns offre une meilleure intégrité structurelle.
- Système adhésif : Les adhésifs sans solvant sont la préférence de l'industrie pour les applications alimentaires et pharmaceutiques en raison du faible risque résiduel de solvant et de la conformité environnementale. Confirmez que la force d’adhérence répond aux exigences minimales de pelage de 1,5 N/15 mm pour les applications de joint critiques.
- Documentation réglementaire : Demandez des certificats de conformité pour le contact alimentaire pour la couche PE, des rapports de tests de migration pour le contact alimentaire direct et des fiches de données de sécurité (MSDS) pour les adhésifs utilisés dans le stratifié.
Considérations relatives à la manipulation, au traitement et au contrôle qualité
Même un film triplex PET/AL/PE correctement spécifié sera moins performant s'il est manipulé ou traité de manière incorrecte sur la ligne de production. Le maintien de l’intégrité de la barrière, du rouleau au sachet fini, nécessite de prêter attention à plusieurs détails pratiques qui sont souvent négligés.
- Évitez les fissures dues à la flexion : La feuille d'aluminium est susceptible de microfissuration sous l'effet de flexions répétées. Minimisez les flexions inutiles pendant le transport de la bande et évitez les tensions d'enroulement serrées qui peuvent stresser la couche de film pendant le stockage du rouleau.
- Validation du thermoscellage : Réglez les températures des barres de scellage de manière prudente (généralement entre 140 et 170 °C pour les couches de mastic LDPE) et validez la résistance du scellage avec des tests de pelage et d'éclatement avant et pendant les cycles de production.
- Détection de sténopé : Effectuez régulièrement des tests de sténopé sur les rouleaux entrants en utilisant des méthodes de test standard telles que le test de pénétration de colorant. Même les petits trous dans la couche d'aluminium compromettent considérablement les performances de la barrière.
- Conditions de stockage : Conserver les rouleaux entre 15 et 25 °C avec une humidité relative inférieure à 60 %, à l'abri des rayons UV et des vapeurs corrosives. Le papier d'aluminium est sensible à l'oxydation de surface s'il est stocké dans des environnements humides ou acides.
- Temps de durcissement de l'adhésif : Attendez un minimum de 48 heures après le laminage avant de le refendre ou de l'imprimer pour garantir un durcissement complet de l'adhésif et une résistance maximale au délaminage.
Un contrôle qualité rigoureux à l'arrivée et une discipline sur la chaîne de production sont essentiels pour garantir que les propriétés barrières du film triplex PET/AL/PE sont pleinement réalisées dans l'emballage final scellé. Un film qui répond bien aux spécifications mais qui est endommagé lors de la manipulation n'offre pas de meilleure protection qu'un matériau de qualité inférieure.
Perspectives de durabilité des films stratifiés à base d'aluminium
Le film triplex PET/AL/PE présente un défi de durabilité bien documenté : sa composition multi-matériaux et multi-polymères le rend incompatible avec les flux de recyclage mécanique conventionnels. Cela a suscité une pression croissante des régulateurs et des propriétaires de marques pour développer des alternatives ou des solutions de fin de vie qui réduisent la contribution aux décharges.
Des technologies de recyclage chimique et de pyrolyse sont en cours de développement pour récupérer la valeur des stratifiés à matériaux mixtes, bien que les infrastructures à l'échelle commerciale restent limitées à l'horizon 2025. Certains fabricants proposent des programmes de collecte et de co-traitement dans lesquels les déchets de stratifiés post-consommation sont utilisés comme substitut de combustible dans les fours à ciment - une forme de récupération d'énergie qui évite la mise en décharge sans nécessiter une séparation complète des matériaux.
Du point de vue du cycle de vie, il est également important de mettre en balance le coût environnemental de l’emballage et le coût environnemental de la perte de produit. Pour les aliments sensibles à l’oxygène, l’empreinte carbone de la détérioration et du gaspillage alimentaire dépasse souvent l’empreinte carbone de l’emballage en aluminium lui-même. Le film triplex PET/AL/PE, en prolongeant considérablement la durée de conservation et en réduisant la détérioration, peut offrir un avantage environnemental net dans les catégories à haute sensibilité – une nuance que les simples mesures de recyclabilité ne parviennent souvent pas à saisir.
Articles recommandés
Produits associés
-
-
Le film triplex PET renforcé AL Scrim est un stratifié industriel composé d'une feuille d&#x...
See Details -
Le film PET/AL/PET Triplex est un stratifié multicouche composé de polyester (PET) / feuille d&#x...
See Details -
Le film composite à quatre couches PET/AL/PA/CPP combine quatre matériaux aux propriétés distinct...
See Details -
Cette structure à double couche améliore considérablement les propriétés de barrière, la durabili...
See Details -
AL/PET Laminate Film is a high-performance composite film combining the metallic barrier of alumi...
See Details

