La feuille d'aluminium ultra-mince 8011-O, en alliage Al-Fe-Si, contient une petite quantité...
See Details
FR

Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Qu’est-ce qui rend le papier d’aluminium si essentiel dans les emballages modernes ?
Qu’est-ce qui rend le papier d’aluminium si essentiel dans les emballages modernes ?
Date:Apr 22, 2026
Qu’est-ce que le papier d’aluminium et comment est-il fabriqué ?
La feuille d'aluminium est une fine feuille d'aluminium produite en laminant des dalles d'aluminium dans une série de laminoirs de plus en plus serrés jusqu'à ce que l'épaisseur souhaitée soit obtenue. L'épaisseur des feuilles d'emballage commerciales varie généralement de 6 à 200 microns, les calibres les plus couramment utilisés pour les emballages stratifiés se situant entre 7 et 9 microns. À ces épaisseurs ultra fines, la feuille conserve ses propriétés de barrière métallique tout en restant suffisamment flexible pour être laminée, formée et scellée sur des lignes d'emballage à grande vitesse.
Le processus de production commence avec des lingots d'aluminium coulés et laminés à chaud en bobines épaisses, puis laminés à froid en plusieurs passes pour réduire l'épaisseur. Au cours des dernières étapes de laminage, deux feuilles sont souvent enroulées ensemble simultanément — un processus appelé double laminage — c'est pourquoi un côté du film domestique et industriel a généralement une finition mate (le côté qui fait face à l'autre feuille) et un côté a une finition brillante et réfléchissante. Cette différence d’apparence de surface n’a pas d’impact significatif sur les performances de la barrière, même si elle est souvent interprétée à tort comme indiquant une différence fonctionnelle entre les deux faces.
Les propriétés barrières qui définissent la valeur du papier d'aluminium
La raison principale feuille d'aluminium est utilisé dans les emballages – et la raison pour laquelle il est plus avantageux que les alternatives à base de polymères – est sa performance de barrière absolue dans toutes les catégories de transmission critiques. Contrairement aux revêtements barrières ou aux films métallisés qui offrent une protection partielle, la feuille d'aluminium solide de 7 microns ou plus atteint simultanément une perméabilité proche de zéro à l'oxygène, à l'humidité, à la lumière et aux composés aromatiques.
| Propriété de la barrière | Feuille d'aluminium (7 à 9 µm) | PET métallisé | Film EVOH | Film PE standard |
| Oxygène (OTR) | ~0 cc/m²/jour | 0,5 à 2 cc/m²/jour | 0,1 à 1 cc/m²/jour | 2 000 cc/m²/jour |
| Humidité (WVTR) | ~0 g/m²/jour | 0,1 à 0,5 g/m²/jour | 0,5 à 2 g/m²/jour | 5 à 15 g/m²/jour |
| Barrière lumineuse | Terminé (100%) | Partielle (90 à 95 %) | Aucun | Aucun |
| Barrière aromatique | Excellent | Bon | Bon | Pauvre |
Cette supériorité de barrière multidimensionnelle rend le papier d’aluminium irremplaçable dans les catégories d’emballages à haute sensibilité. Les produits tels que le café torréfié, les préparations pour nourrissons, les comprimés pharmaceutiques et les plats prêts à manger dépendent tous de la couche d'aluminium pour maintenir la qualité du produit depuis la fabrication jusqu'à la fin de leur durée de conservation indiquée, qui peut aller de 12 à 36 mois selon le produit et les conditions de stockage.
Qualités de papier d'aluminium et spécifications d'alliage
Toutes les feuilles d’aluminium ne sont pas produites selon les mêmes spécifications. La composition de l'alliage, la trempe et le traitement de surface de la feuille déterminent ses propriétés mécaniques, sa formabilité et son adéquation à des applications d'emballage spécifiques. Comprendre ces distinctions est important lors de l'approvisionnement en aluminium pour le laminage, l'operculage, l'emballage blister ou un usage domestique.
Série d'alliages courants utilisés dans les feuilles d'emballage
Les alliages d'aluminium des séries 1000 et 8000 sont les plus largement utilisés dans la production de films d'emballage. L'alliage 1235 (pureté d'aluminium minimale de 99,35 %) est la référence en matière de stratifiés pour emballages flexibles en raison de son excellente aptitude au roulement, de sa faible fréquence de trous d'épingle et de sa qualité de surface constante. Les alliages 8011 et 8079 sont de plus en plus utilisés pour les emballages blister pharmaceutiques et les films ménagers car ils offrent un allongement et une formabilité améliorés – des propriétés essentielles lorsque le film doit être plié à mort ou embouti sans se fissurer.
Désignations de tempérament et leur signification pratique
La trempe du papier d’aluminium fait référence au degré d’écrouissage appliqué pendant le laminage. La trempe O (entièrement recuite) est douce et hautement formable — idéale pour la fabrication de feuilles de cuisson domestiques, d'emballages et de blisters où la feuille doit se conformer à une cavité de moule sans se déchirer. La trempe H18 (entièrement écrouie) est rigide et élastique, utilisée dans les applications techniques où la conservation de la forme est importante. Les états H22 et H24 représentent des états intermédiaires qui équilibrent la formabilité avec une rigidité suffisante pour le traitement de stratification sans étirement excessif sur la ligne de stratification.
Applications d'emballage primaire du papier d'aluminium
Le papier d'aluminium apparaît dans une gamme exceptionnellement large de formats d'emballage sur les marchés de consommation, industriels, pharmaceutiques et alimentaires. Sa capacité à être laminé, formé, imprimé, gaufré et scellé en fait l’un des substrats barrières les plus polyvalents disponibles pour les ingénieurs d’emballage.
Pochettes et sachets en stratifié flexible
La feuille d'aluminium de qualité emballage est principalement utilisée comme couche barrière intermédiaire dans les structures stratifiées multicouches telles que PET/AL/PE, PET/AL/CPP et BOPP/AL/PE. Ces laminés sont transformés en sachets debout, en sachets plats, en paquets d'oreillers et en emballages form-fill-seal pour des produits tels que le café, le thé, les préparations en poudre pour nourrissons, les épices, les soupes séchées et les suppléments nutritionnels. La couche d'aluminium à l'intérieur de ces constructions fournit une barrière absolue contre l'oxygène et l'humidité qui confère à ces produits une durée de conservation mesurée en mois ou en années plutôt qu'en jours ou en semaines.
Emballage blister pharmaceutique
Dans les emballages pharmaceutiques, la feuille d'aluminium est utilisée comme matériau de couvercle dans les plaquettes thermoformées, où elle est thermoscellée sur des cavités thermoformées en PVC, PVDC ou PP contenant des comprimés ou des capsules. L'emballage blister en aluminium moulé à froid – où le film lui-même est embouti profondément pour former la cavité à l'aide d'un film en alliage 8021 O-temper – offre le plus haut niveau de protection médicamenteuse disponible dans les emballages à dose solide. Les agences de réglementation, notamment la FDA et l'Agence européenne des médicaments (EMA), exigent des performances de barrière validées pour les produits médicamenteux sensibles à l'humidité et à l'oxygène, et les systèmes blister à base de papier d'aluminium constituent la solution de conformité standard.
Films de couvercle pour plateaux et tasses
Des feuilles d'operculage thermoscellables laminées avec des revêtements d'étanchéité PE, PP ou pelables sont utilisées pour sceller les plateaux en aluminium, les plateaux en plastique, les bocaux en verre et les gobelets pour produits laitiers. Les couvercles de yaourt, les emballages de beurre, les couvercles de margarine et les joints de barquettes de plats cuisinés reposent tous sur des constructions de couvercles en papier d'aluminium. Le film fournit la barrière nécessaire tandis que la couche d'étanchéité assure une liaison hermétique et constante avec la bride du conteneur. Les formulations de mastic pelable sont spécifiées pour les applications pratiques pour le consommateur où l'utilisateur doit ouvrir l'emballage proprement et sans outils.
Feuille d’aluminium pour la maison et la restauration
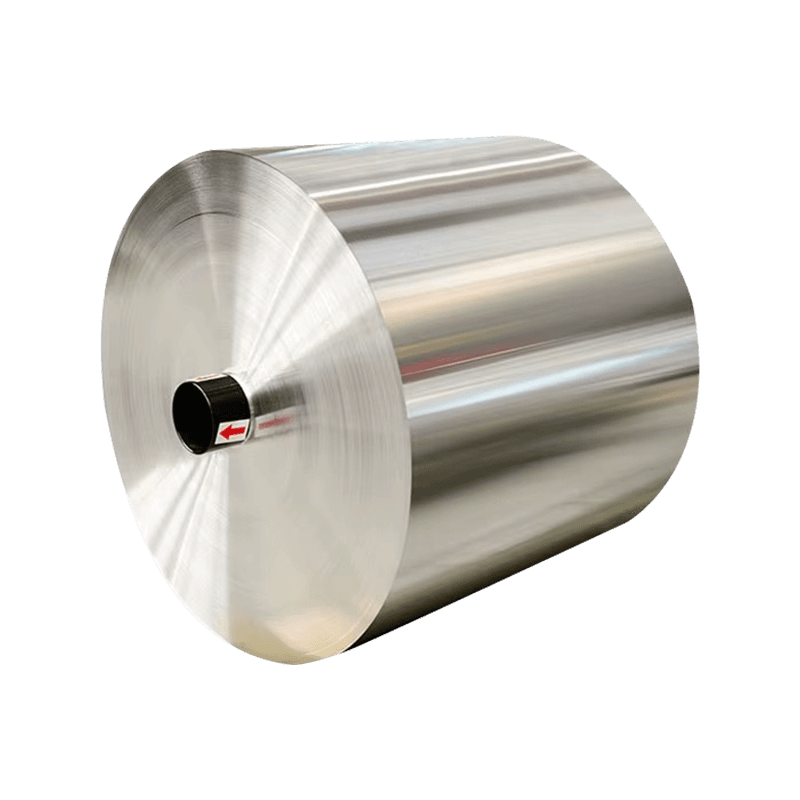
Le papier d'aluminium domestique - généralement 10 à 20 microns d'alliage 8011-O - est utilisé pour emballer, recouvrir, cuire, griller et conserver les aliments au congélateur. Les opérations de restauration et de restauration utilisent des calibres plus lourds (20 à 40 microns) pour les récipients, les plateaux et les emballages semi-rigides où le papier d'aluminium doit conserver sa forme sous le poids du contenu alimentaire. Ces applications représentent une part importante de la consommation mondiale de feuilles d'aluminium et représentent la forme de produit la plus familière aux consommateurs finaux, même si le laminage industriel représente la catégorie d'utilisation en tonnage total la plus élevée.
Paramètres de qualité clés lors de l'approvisionnement en papier d'aluminium
Pour les acheteurs industriels qui s’approvisionnent en papier d’aluminium pour le laminage ou la conversion, il est essentiel d’évaluer la qualité au-delà des spécifications de base en matière d’épaisseur et d’alliage. Les paramètres suivants affectent directement la qualité du laminage, l’intégrité de la barrière et les performances de la ligne de production.
- Nombre de sténopés : Les trous d'épingle dans le film sont des perforations microscopiques qui compromettent les performances de la barrière. Les normes industrielles spécifient le nombre maximum de trous d’épingle autorisé par mètre carré – généralement moins de 1 trou d’épingle par m² pour une feuille de 7 microns et zéro pour une feuille de 9 microns dans les applications pharmaceutiques. Demandez toujours des rapports de test de sténopé aux fournisseurs.
- Mouillabilité superficielle : La surface de la feuille doit avoir une énergie de surface adéquate (généralement supérieure à 32 dynes/cm) pour obtenir une bonne adhérence avec les adhésifs et les encres de stratification. Demandez une certification de test dyne et vérifiez que le traitement de surface est cohérent sur toute la largeur du rouleau.
- Uniformité de l'épaisseur : La variation de jauge sur la largeur du rouleau ou sur la longueur du rouleau provoque des irrégularités de tension lors du laminage et de l'impression. Spécifiez les bandes de tolérance d'épaisseur maximale (généralement ± 6 % pour les qualités d'emballage) et demandez les données de profil de jauge à l'usine.
- Niveau de résidus d'huile : Les lubrifiants de roulement restant sur la surface du film après la production peuvent interférer avec le collage. Spécifiez les niveaux maximaux d'huile résiduelle (généralement inférieurs à 5 mg/m²) et confirmez que le processus de dégraissage du fournisseur de film répond aux exigences de votre système d'adhésif de stratification.
- Conformité contact alimentaire : Pour les applications en contact direct ou indirect avec les aliments, exigez une documentation de conformité au règlement UE 1935/2004, FDA 21 CFR 177 et, le cas échéant, aux réglementations nationales spécifiques. Les feuilles pharmaceutiques doivent en outre être conformes aux normes de la pharmacopée et aux exigences de stabilité ICH Q1A.
- Géométrie des rouleaux et spécifications du noyau : Une largeur de rouleau incohérente, un télescopage ou un diamètre intérieur de mandrin incorrect provoquent des erreurs d'alimentation, des ruptures de bande et des temps d'arrêt sur les lignes de laminage et de conversion. Spécifiez le diamètre du noyau, les limites de poids du rouleau et la tension du vent en fonction de votre équipement.
Durabilité et recyclage des emballages en papier d'aluminium
L'aluminium est l'un des matériaux les plus recyclables qui existent : il peut être recyclé indéfiniment sans perte de qualité, et le recyclage de l'aluminium ne nécessite qu'environ 5 % de l'énergie nécessaire pour produire de l'aluminium primaire à partir du minerai de bauxite. Cette recyclabilité intrinsèque fait du papier d’aluminium l’un des matériaux d’emballage les plus respectueux de l’environnement lorsqu’il est collecté et recyclé efficacement.
Le principal défi du recyclage des feuilles d’aluminium ne réside pas dans le matériau lui-même mais dans l’infrastructure de collecte et la complexité du format. Le papier d’aluminium domestique pur est largement accepté dans les programmes de collecte sélective dans de nombreux pays, à condition qu’il soit propre et exempt de contamination alimentaire. Cependant, les feuilles d'aluminium laminées avec des films polymères – comme dans les structures PET/AL/PE – ne peuvent pas être traitées dans les flux de recyclage d'aluminium standard car les couches de polymère contaminent la masse fondue. Ces structures multi-matériaux nécessitent soit un recyclage chimique, une récupération d'énergie par pyrolyse ou des programmes de collecte industrielle spécialisés pour les détourner de la mise en décharge.
Plusieurs initiatives industrielles proposent des solutions en boucle fermée pour les déchets de stratifiés en aluminium, et certains transformateurs d'emballages proposent désormais des programmes de recyclage de stratifiés en aluminium post-industriel dans le cadre de leurs services de développement durable. Pour les marques évaluant les emballages en aluminium, une évaluation équilibrée du cycle de vie – qui prend en compte les avantages de la prolongation de la durée de conservation, la réduction du gaspillage alimentaire et le potentiel de recyclage en aval – présente généralement une image environnementale plus précise qu’une comparaison de recyclabilité à une seule métrique avec des alternatives polymères.
Directives pratiques de stockage et de manipulation des rouleaux de papier d’aluminium industriel
Le maintien de la qualité des rouleaux de papier d’aluminium depuis la livraison jusqu’à l’utilisation en production nécessite de suivre des pratiques de stockage et de manipulation cohérentes. Le film est un matériau dimensionnellement précis et sensible à la surface qui peut être endommagé par une exposition environnementale, des contraintes mécaniques ou des conditions de stockage inappropriées.
- Contrôle de la température et de l'humidité : Conservez les rouleaux de papier d'aluminium à une température de 15 à 25 °C et une humidité relative inférieure à 60 %. Une humidité élevée favorise l'oxydation de la surface et la formation de rouille blanche sur la surface du film, ce qui réduit la force de liaison adhésive lors du laminage.
- Prévention de la condensation : Ne déplacez jamais les rouleaux de papier d’aluminium directement d’un entrepôt froid vers une zone de production chaude sans prévoir un temps d’acclimatation adéquat. Les différences de température provoquent de la condensation sur la surface de la feuille, ce qui provoque des défauts d'adhérence du laminage et des points de corrosion.
- Stockage vertical : Stockez les rouleaux à la verticale sur leurs mandrins, jamais empilés horizontalement, pour éviter les dommages aux bords et la déformation des rouleaux qui entraînent des problèmes de suivi de la bande sur les lignes de production.
- Emballage de protection : Conservez les rouleaux de papier d'aluminium dans leur emballage d'origine résistant à l'humidité jusqu'à ce qu'ils soient utilisés immédiatement. Réemballez les rouleaux partiellement utilisés si la production est interrompue pendant plus de quelques heures dans des environnements humides.
- Gestion des stocks FIFO : Mettez en œuvre une rotation stricte du premier entré, premier sorti pour garantir que le film est utilisé pendant la durée de conservation recommandée par le fournisseur, généralement de 12 à 18 mois à compter de la date de production, avant que la qualité de la surface ou les propriétés d'adhérence ne se détériorent.
Articles recommandés
Produits associés
-
-
Le tissu tissé AL/PE est un matériau composite haute performance fabriqué en laminant une feuille...
See Details -
Il est largement utilisé dans des scénarios tels que les filtres à air, le papier d'aluminiu...
See Details -
Le film BOPP thermoscellable est une amélioration apportée par DINGHE sur la base du film BOPP. T...
See Details -
Le film de tissu à mailles en PVC renforcé est un matériau composite fabriqué en laminant un film...
See Details -
Le film PET thermoscellable est différent du film PET traditionnel. Tout en conservant les excell...
See Details

